Planowanie gamy bursztynowych butelek DIN18: rozmiary i wspólne części
Większość marek nie kupuje jednej butelki. Wprowadzają linię produktów: rozmiar startowy, podstawowy oraz większy rozmiar refill lub ekonomiczny. Sposób zbudowania tej gamy decyduje o tym, ile SKU będziesz utrzymywać, jak często linia napełniania będzie wymagać przezbrojenia i ile zapasów zamknięć zalega na półkach.
Butelki DIN18 (GL18) z bursztynowego szkła ułatwiają to bardziej niż większość formatów, ponieważ jedno wykończenie szyjki obejmuje każdą pojemność z naszej oferty. W tym artykule pokazujemy, jak zaplanować gamę, wykorzystując ten fakt.
Dlaczego wykończenie szyjki jest punktem wyjścia
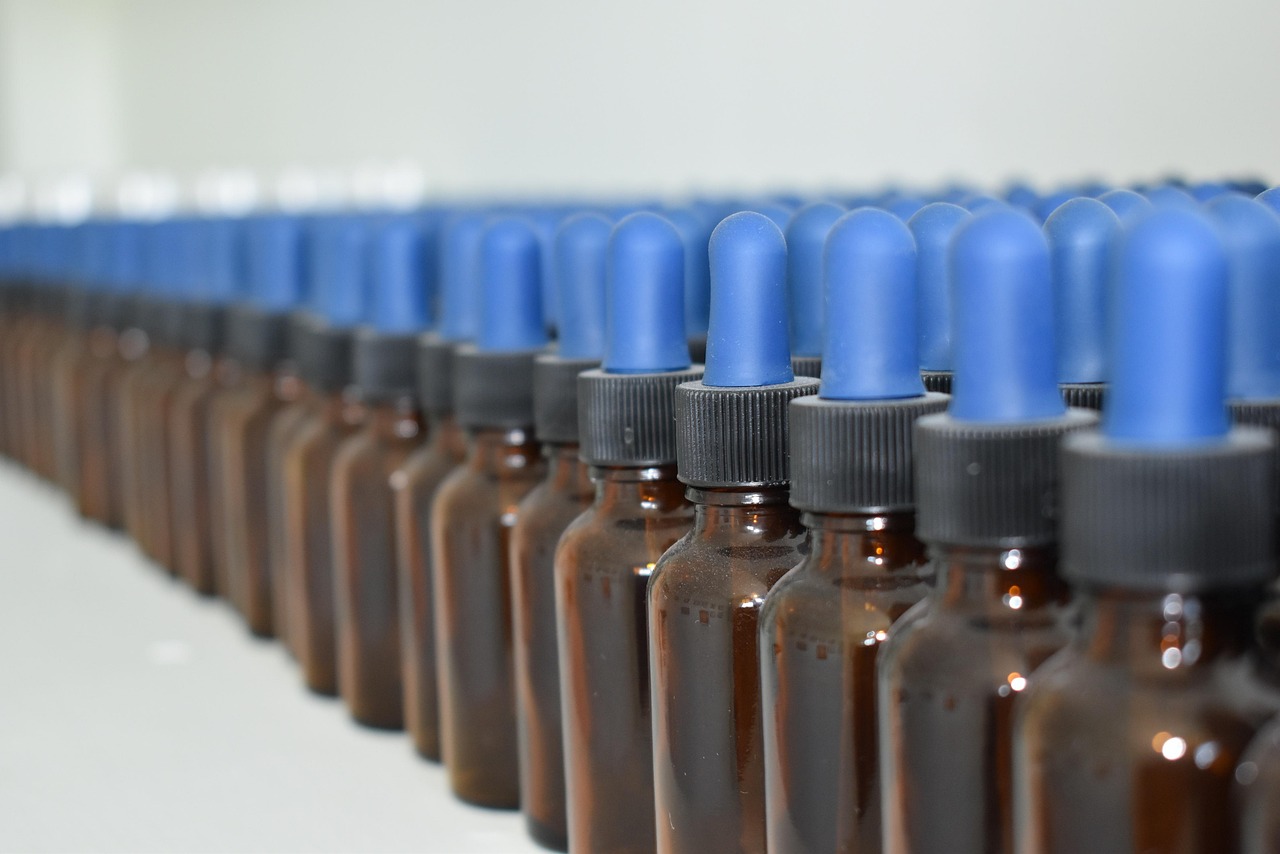
Wszystkie butelki z naszej kategorii butelek z zakraplaczem DIN18/GL18 mają to samo wykończenie szyjki, od 2.5 ml do 100 ml. Nasze zakraplacze DIN18, nakrętki i korki są kompatybilne z wszystkimi z nich. Oznacza to, że część zamknięć w zestawieniu materiałów może pozostać taka sama, podczas gdy szkło się zmienia.
W praktyce daje to trzy korzyści:
- Jeden zestaw komponentów zamknięć do kwalifikacji, kontroli i magazynowania.
- Swoboda dodawania lub usuwania rozmiaru butelki bez ponownej kwalifikacji zamknięcia.
- Prostsza konfiguracja zakręcania, ponieważ ta sama głowica zakręcająca i te same ustawienia momentu dokręcania są dobrym punktem wyjścia dla różnych rozmiarów (i tak musisz zweryfikować każdy z nich na swojej linii).
Krok 1: Wybierz drabinkę rozmiarów
Drabinka rozmiarów to krótka lista pojemności, które faktycznie sprzedasz. Zakres dostępnych pojemności jest szeroki, więc pokusa, by objąć nimi wszystkie, jest duża. Oprzyj się jej. Każdy dodatkowy rozmiar to kolejny SKU kartonu, kolejny rozmiar etykiety, kolejny układ kartonu zbiorczego i kolejna prognoza do utrzymania.
Oto, jak dostępne rozmiary i wysokości się przekładają, na podstawie danych ze stron produktów:
| Objętość | Wysokość (mm) | Typowa rola w gamie |
|---|---|---|
| 2.5 ml | 44.7 | Wielkość próbna lub testowa |
| 5 ml | 50 lub 53.2 | Podróże, testy lub formuły skoncentrowane |
| 10 ml | 59.2 lub 63.7 | Wielkość wejściowa dla wielu olejów i serum |
| 15 ml | 65 | Wielkość pośrednia |
| 20 ml | 71.5 | Wielkość pośrednia |
| 25 ml | 71 lub 76.5 | Rzadsza, może wyróżnić linię |
| 30 ml | 80.2 | Wielkość podstawowa dla wielu linii |
| 40 ml | 86 | Wielkość średnio-duża |
| 50 ml | 91.7 | Większa wielkość |
| 60 ml | 95.5 | Większa wielkość |
| 100 ml | 110.7 | Wielkość refill lub ekonomiczna |
Kolumna “rola” to sugestia planistyczna, a nie reguła. O tym, gdzie pasuje każdy rozmiar, decydują Twój produkt, klienci i rynek.
Prosty model trzech rozmiarów
Wiele marek dobrze radzi sobie z trzema rozmiarami: małym do testów, średnim jako produktem wiodącym i większym dla powtarzających się klientów. Na przykład 5 ml, 30 ml i 100 ml. Odstępy są na tyle duże, że klienci widzą wyraźną różnicę, a Ty zarządzasz tylko trzema SKU szkła.
Model czterech rozmiarów dla bardziej złożonych linii
Jeśli sprzedajesz kilka stężeń lub typów produktów, czwarty rozmiar może pomóc. Zachowaj jednak wyraźne odstępy. Oferowanie obok siebie 10, 15 i 20 ml często myli kupujących, a różnica wysokości między 15 ml (65 mm) a 20 ml (71.5 mm) jest na półce niewielka.
Krok 2: Sprawdź różnice wysokości
Pojemność nie jest jedyną ważną liczbą. Kilka pojemności występuje w więcej niż jednej wysokości. Mamy dwie butelki 5 ml (50 mm i 53.2 mm), dwie butelki 10 ml (59.2 mm i 63.7 mm) oraz dwie butelki 25 ml (71 mm i 76.5 mm). Pojemność jest nominalnie taka sama, ale proporcje są różne.
Zanim podejmiesz decyzję, sprawdź:
- Dopasowanie do składanego kartonu lub tacy. Kilka milimetrów decyduje o tym, czy butelka z zakraplaczem zmieści się w istniejącym pudełku.
- Prześwit zakraplacza. Pipeta musi pasować do wysokości butelki. Przed zamówieniem większej ilości potwierdź tę kombinację na próbce.
- Pole na etykietę. Wyższa, węższa butelka daje inną powierzchnię etykiety niż niższa.
Więcej na ten temat piszemy w artykule o wyborze między wysokościami przy tej samej pojemności, więc tutaj chodzi po prostu o dodanie wysokości do listy kontrolnej gamy.
Krok 3: Zdecyduj, które części współdzielić
Ponieważ szyjka jest wspólna, możesz ujednolicić system zamknięć w całej gamie. Decyzje do podjęcia raz, a nie przy każdym rozmiarze, to:
- Rodzaj zamknięcia. Standardowe, z zabezpieczeniem gwarancyjnym lub zabezpieczone przed dziećmi, w zależności od rynku i produktu. Nasze Zakraplacze z plombą gwarancyjną są jedną z opcji, gdy chcesz mieć widoczny dowód pierwszego otwarcia.
- Materiał i kolor gruszki. Dopasuj materiał do formuły, a nie do rozmiaru butelki.
- Collar finish. Keep one look across the range so the line reads as a family.
- Pipette style. Plain or graduated. Length will vary by bottle height, so this is the one component that usually changes with size.
The pipette is the exception to the “one part for all” idea. A 5 ml bottle and a 100 ml bottle need different pipette lengths, so plan for at least a few pipette SKUs even though the collar and teat stay the same.
Step 4: Plan the filling line
A range of three to four sizes is manageable on one line, but changeovers cost time. A few ways to keep them short:
- Group production runs by size and run the smaller volumes together.
- Keep height-dependent parts, such as fill nozzles, guide rails and star wheels, labeled and stored near the line.
- Run a first-article check after each changeover: fill level, closure seating and dropper alignment.
- Record the capping settings that worked for each size, so the next run starts from known values.
If you have a semi-automatic setup, the same principles apply. Write the settings down and keep them with the job sheet.
Step 5: Order samples before you lock the range
Before you finalize the ladder, test the real combination of bottle, dropper and your product. Two quick checks catch most problems early:
- Fit and seating. Assemble a few units and check that the closure seats fully and the pipette sits correctly in the bottle.
- Handling. Fill, close, label and pack a few units by your normal method, then see what the finished bottle looks like.
Look at two or three candidates, such as the 10 ml bottle at 63.7 mm and the 30 ml bottle at 80.2 mm, and compare them in your own hands and on your own line.
Common range-planning mistakes
- Too many sizes at launch. Start with fewer. Adding a size later is easier than removing one.
- Sizes too close together. Customers will not see the difference, and you will split your volume across SKUs.
- Ignoring height variants. Two bottles with the same volume are not interchangeable in packaging.
- Treating the pipette as a fixed part. It changes with bottle height.
- Skipping a test assembly. A paper spec is no substitute for a physical sample.
FAQ
Can I use the same dropper on every DIN18 bottle size?
The neck finish is the same, so the closure parts fit all sizes. The pipette length depends on bottle height, so you will need to match it to each size.
How many bottle sizes should a new line start with?
Three is a common starting point: a small trial size, a core size and a larger size. Add more only when sales data supports it.
Why are some volumes listed with two heights?
The same nominal volume can come in different bottle proportions. Check height against your carton, label and dropper before ordering.
Should I test a combination before a full order?
Yes. Assemble and fill a small number of units, then check closure seating, pipette fit and how the finished bottle packs.
Ready to build your range? Przeglądaj sklep or contact us for samples and advice on sizes and combinations.